

包装整线集成要点:从单体设备选型到整线稳定运行
发布日期:2026-11-18
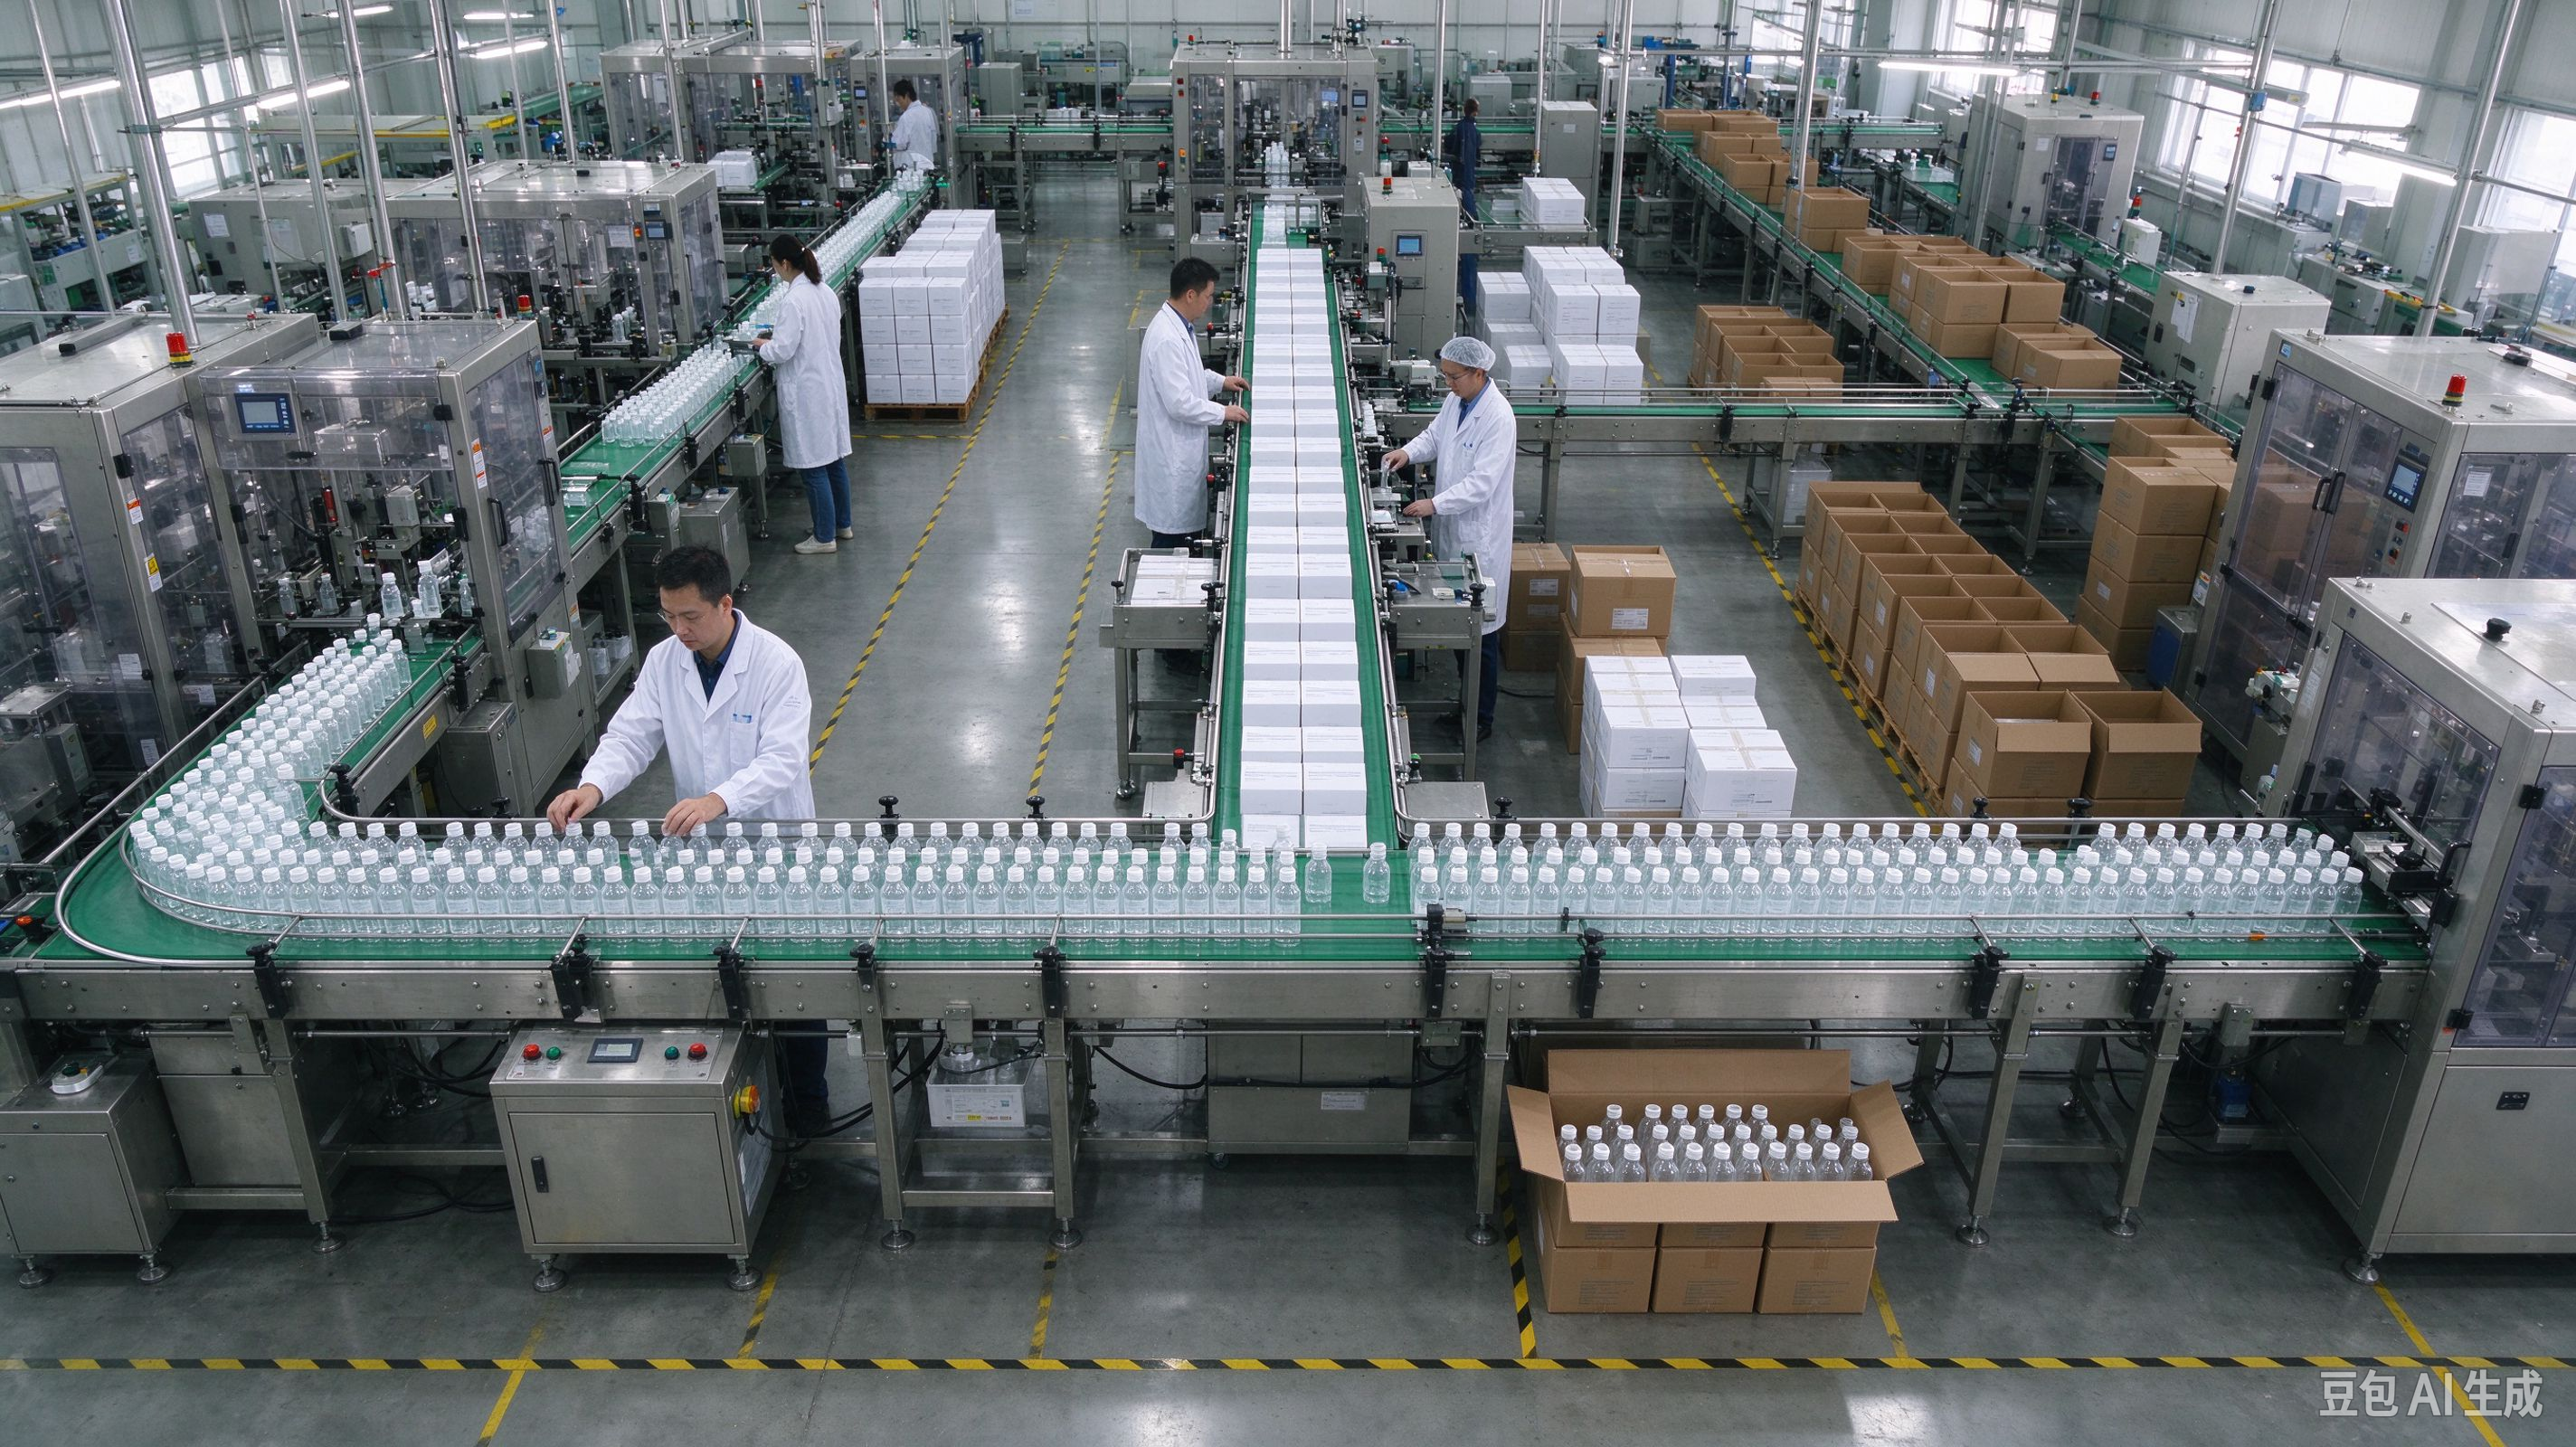
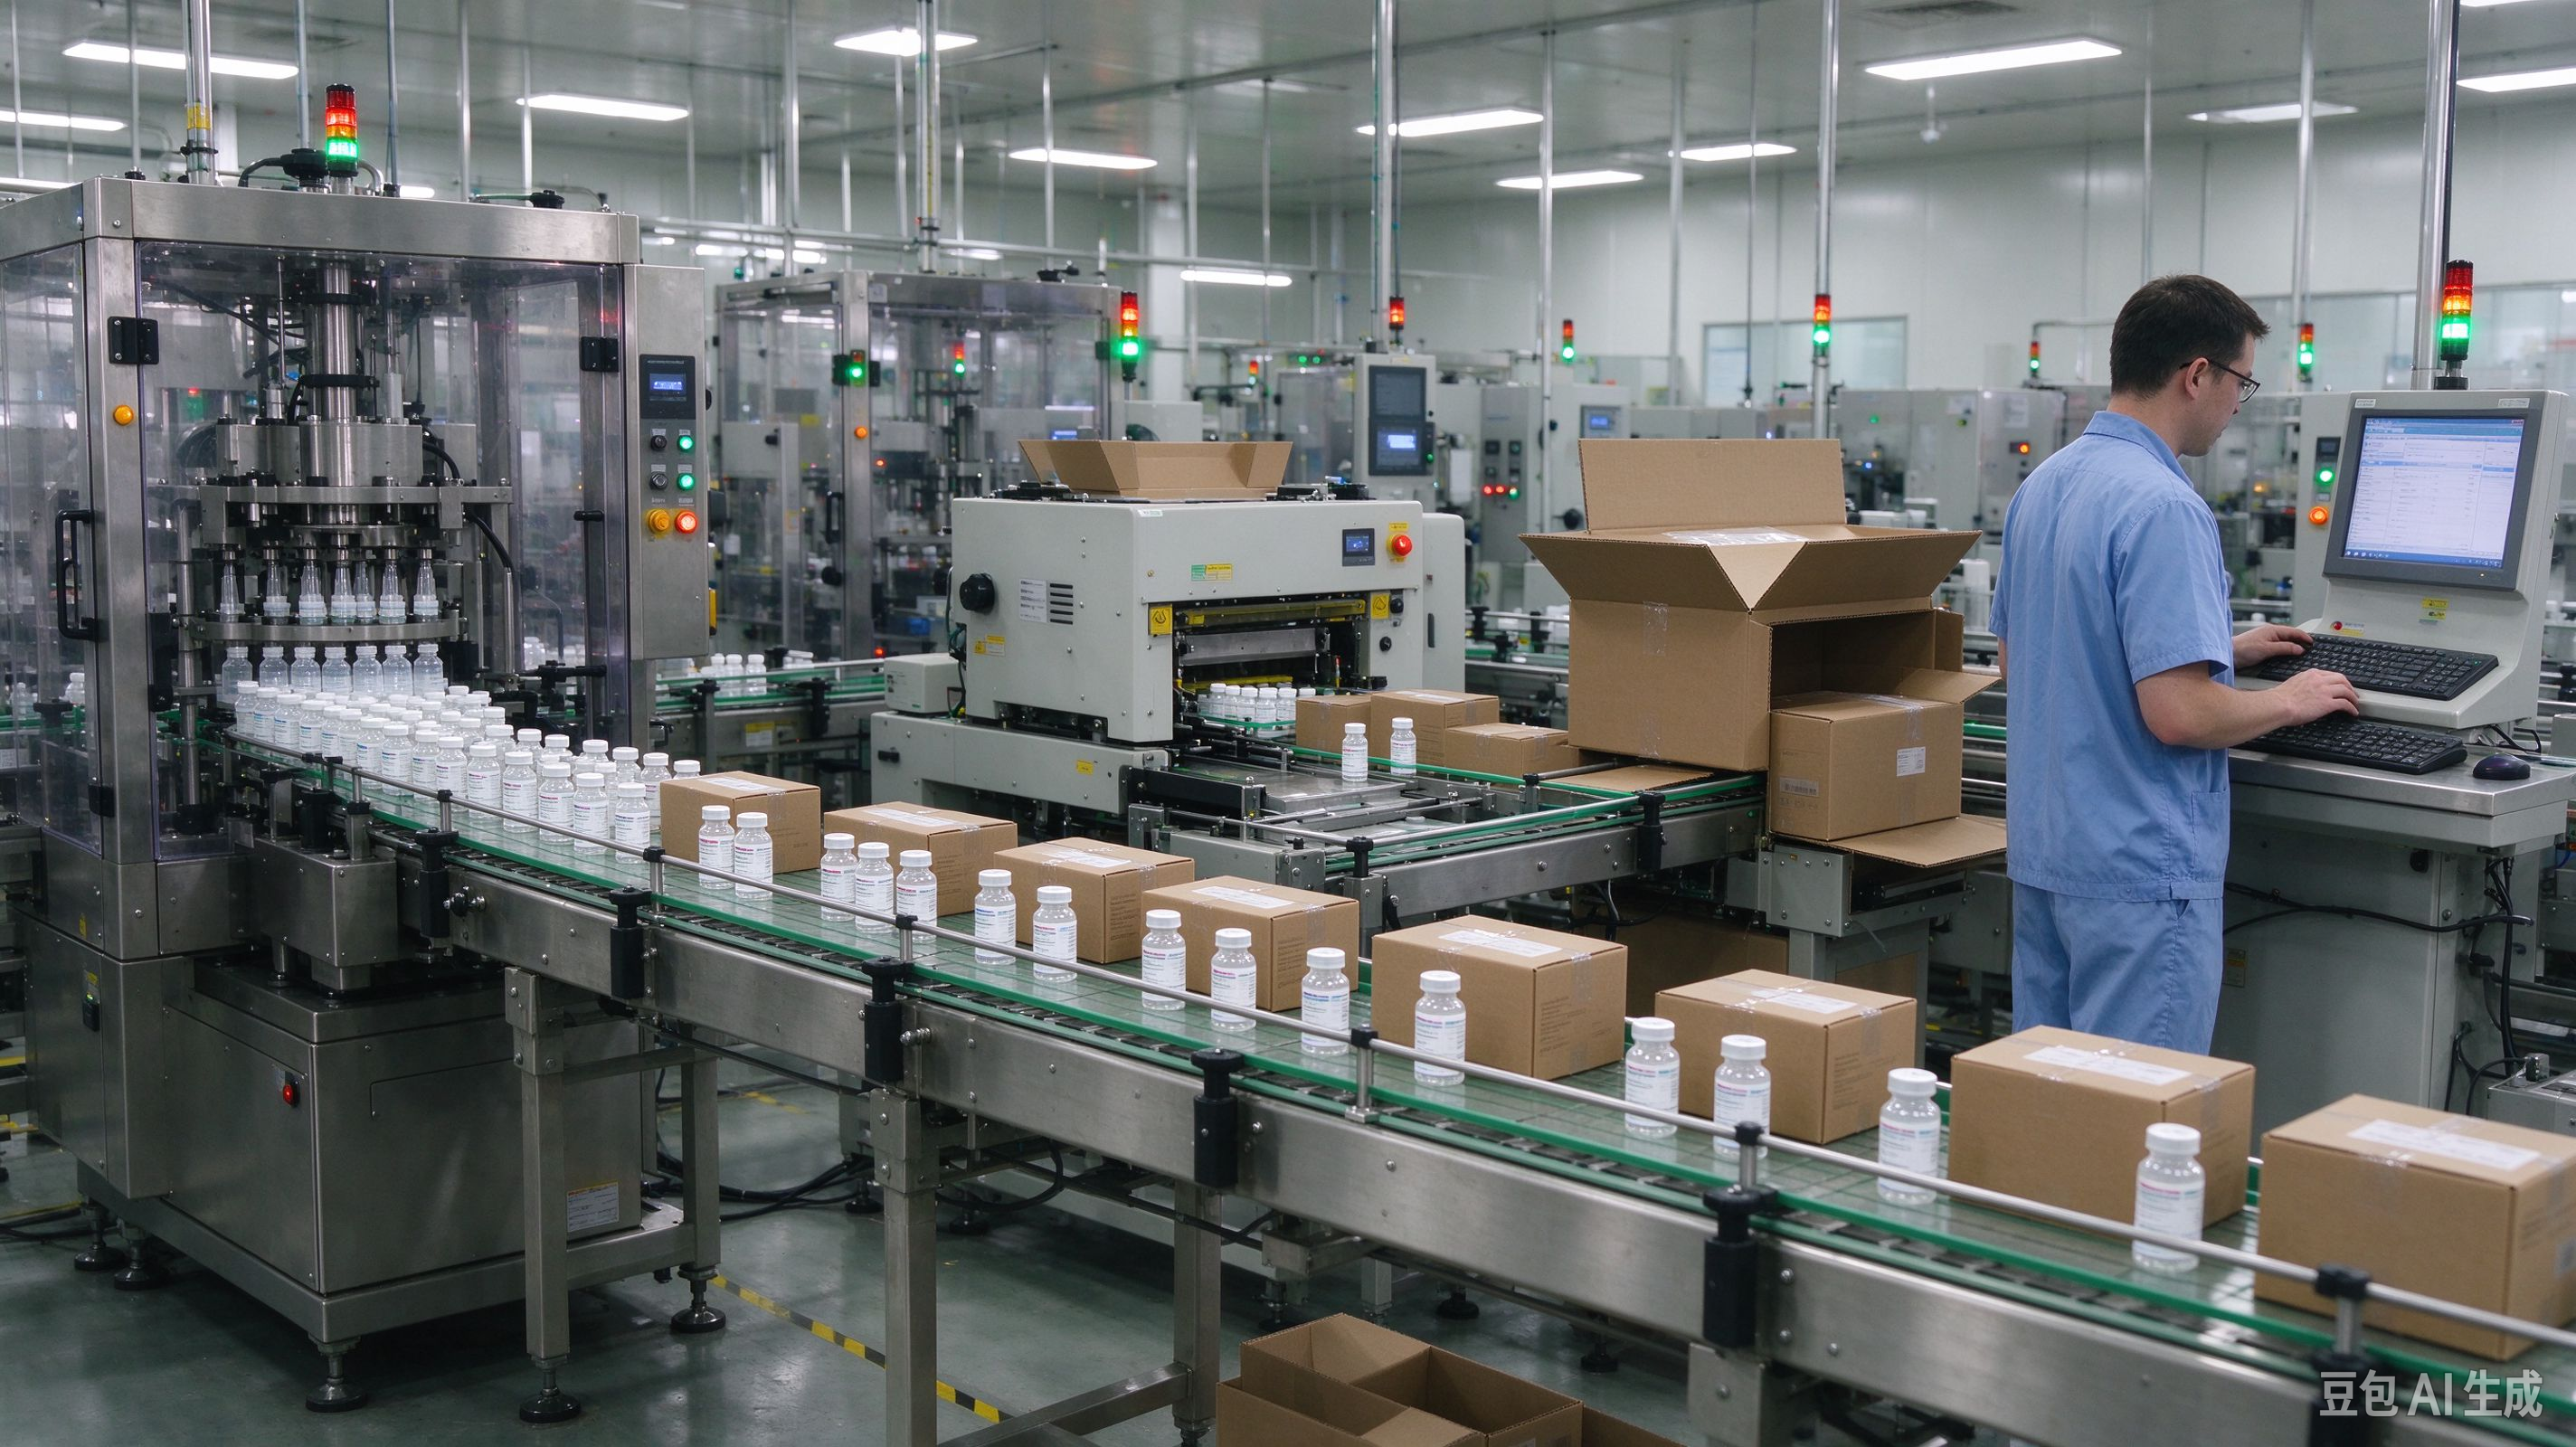
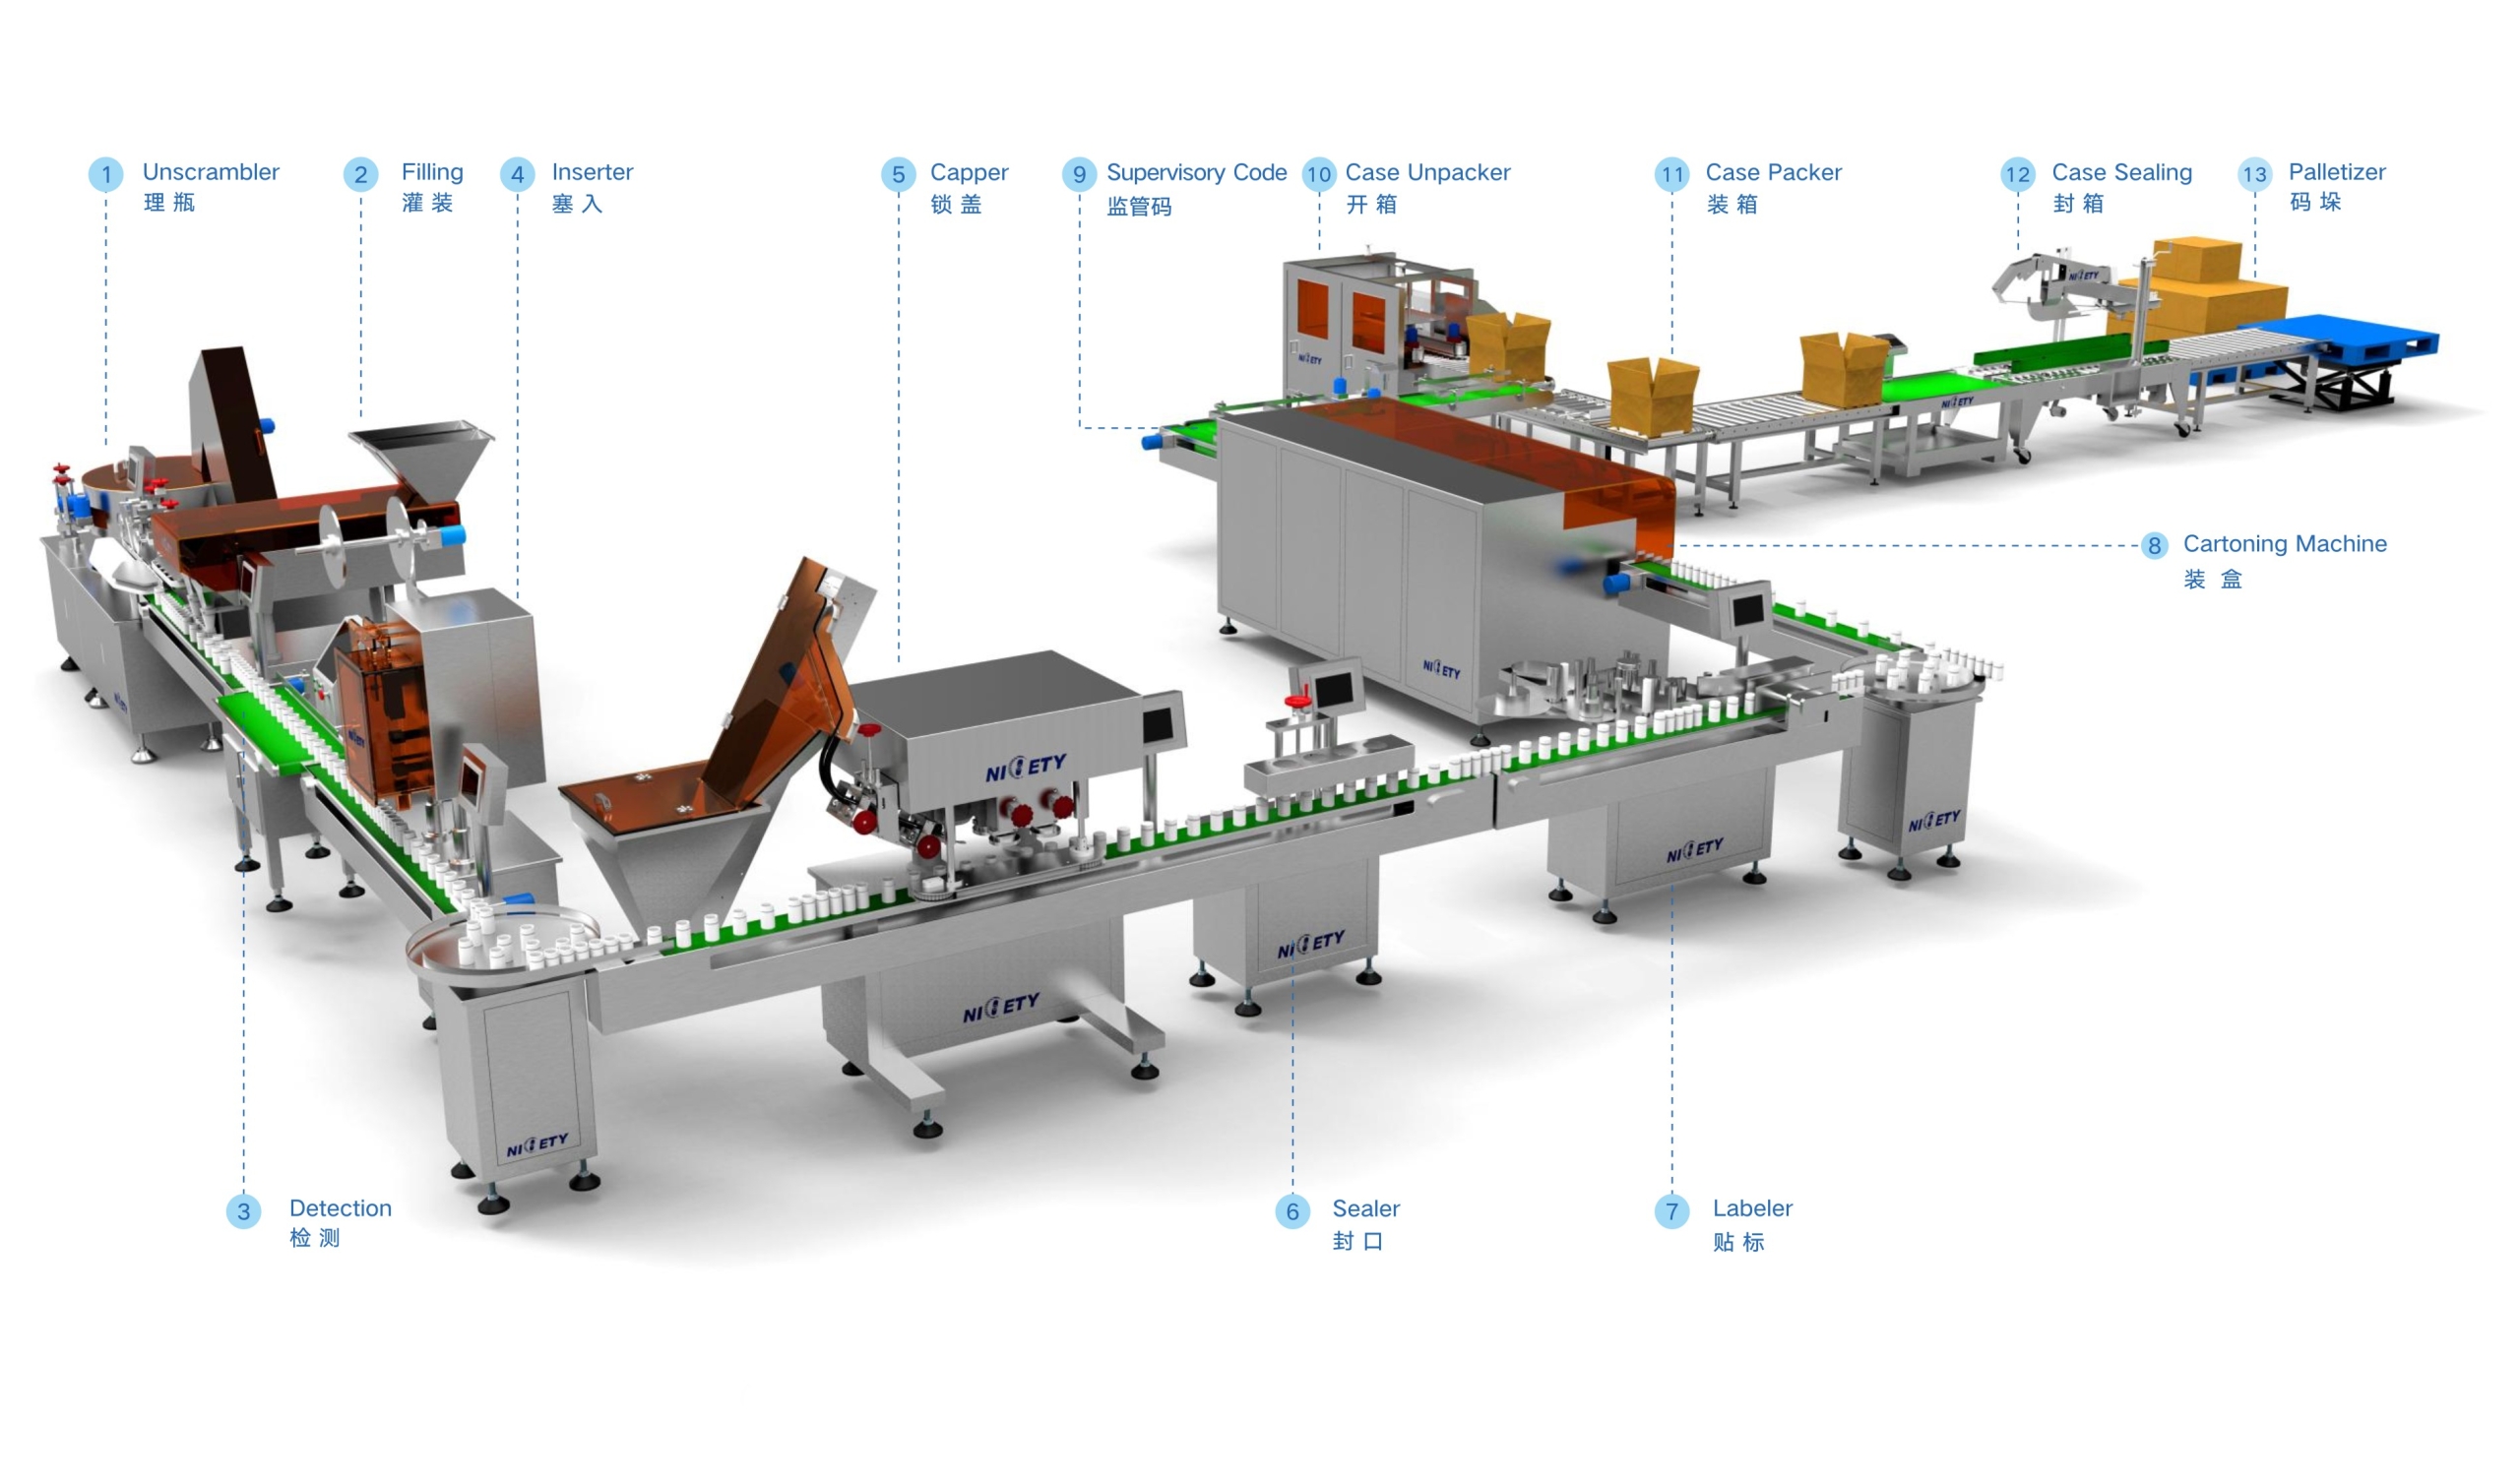
在包装自动化项目中,单体设备参数达标并不等于整线达标。一条包装整线是由计数分装、装盒、装箱、码垛等环节串联而成的系统,其有效产能由瓶颈工序决定,运行稳定性由工序间衔接决定。本文从整线集成角度,说明包装产线在组合过程中常见的四类问题,并给出对应的设计原则,供设备选型与产线规划参考。

整线组合的常见问题
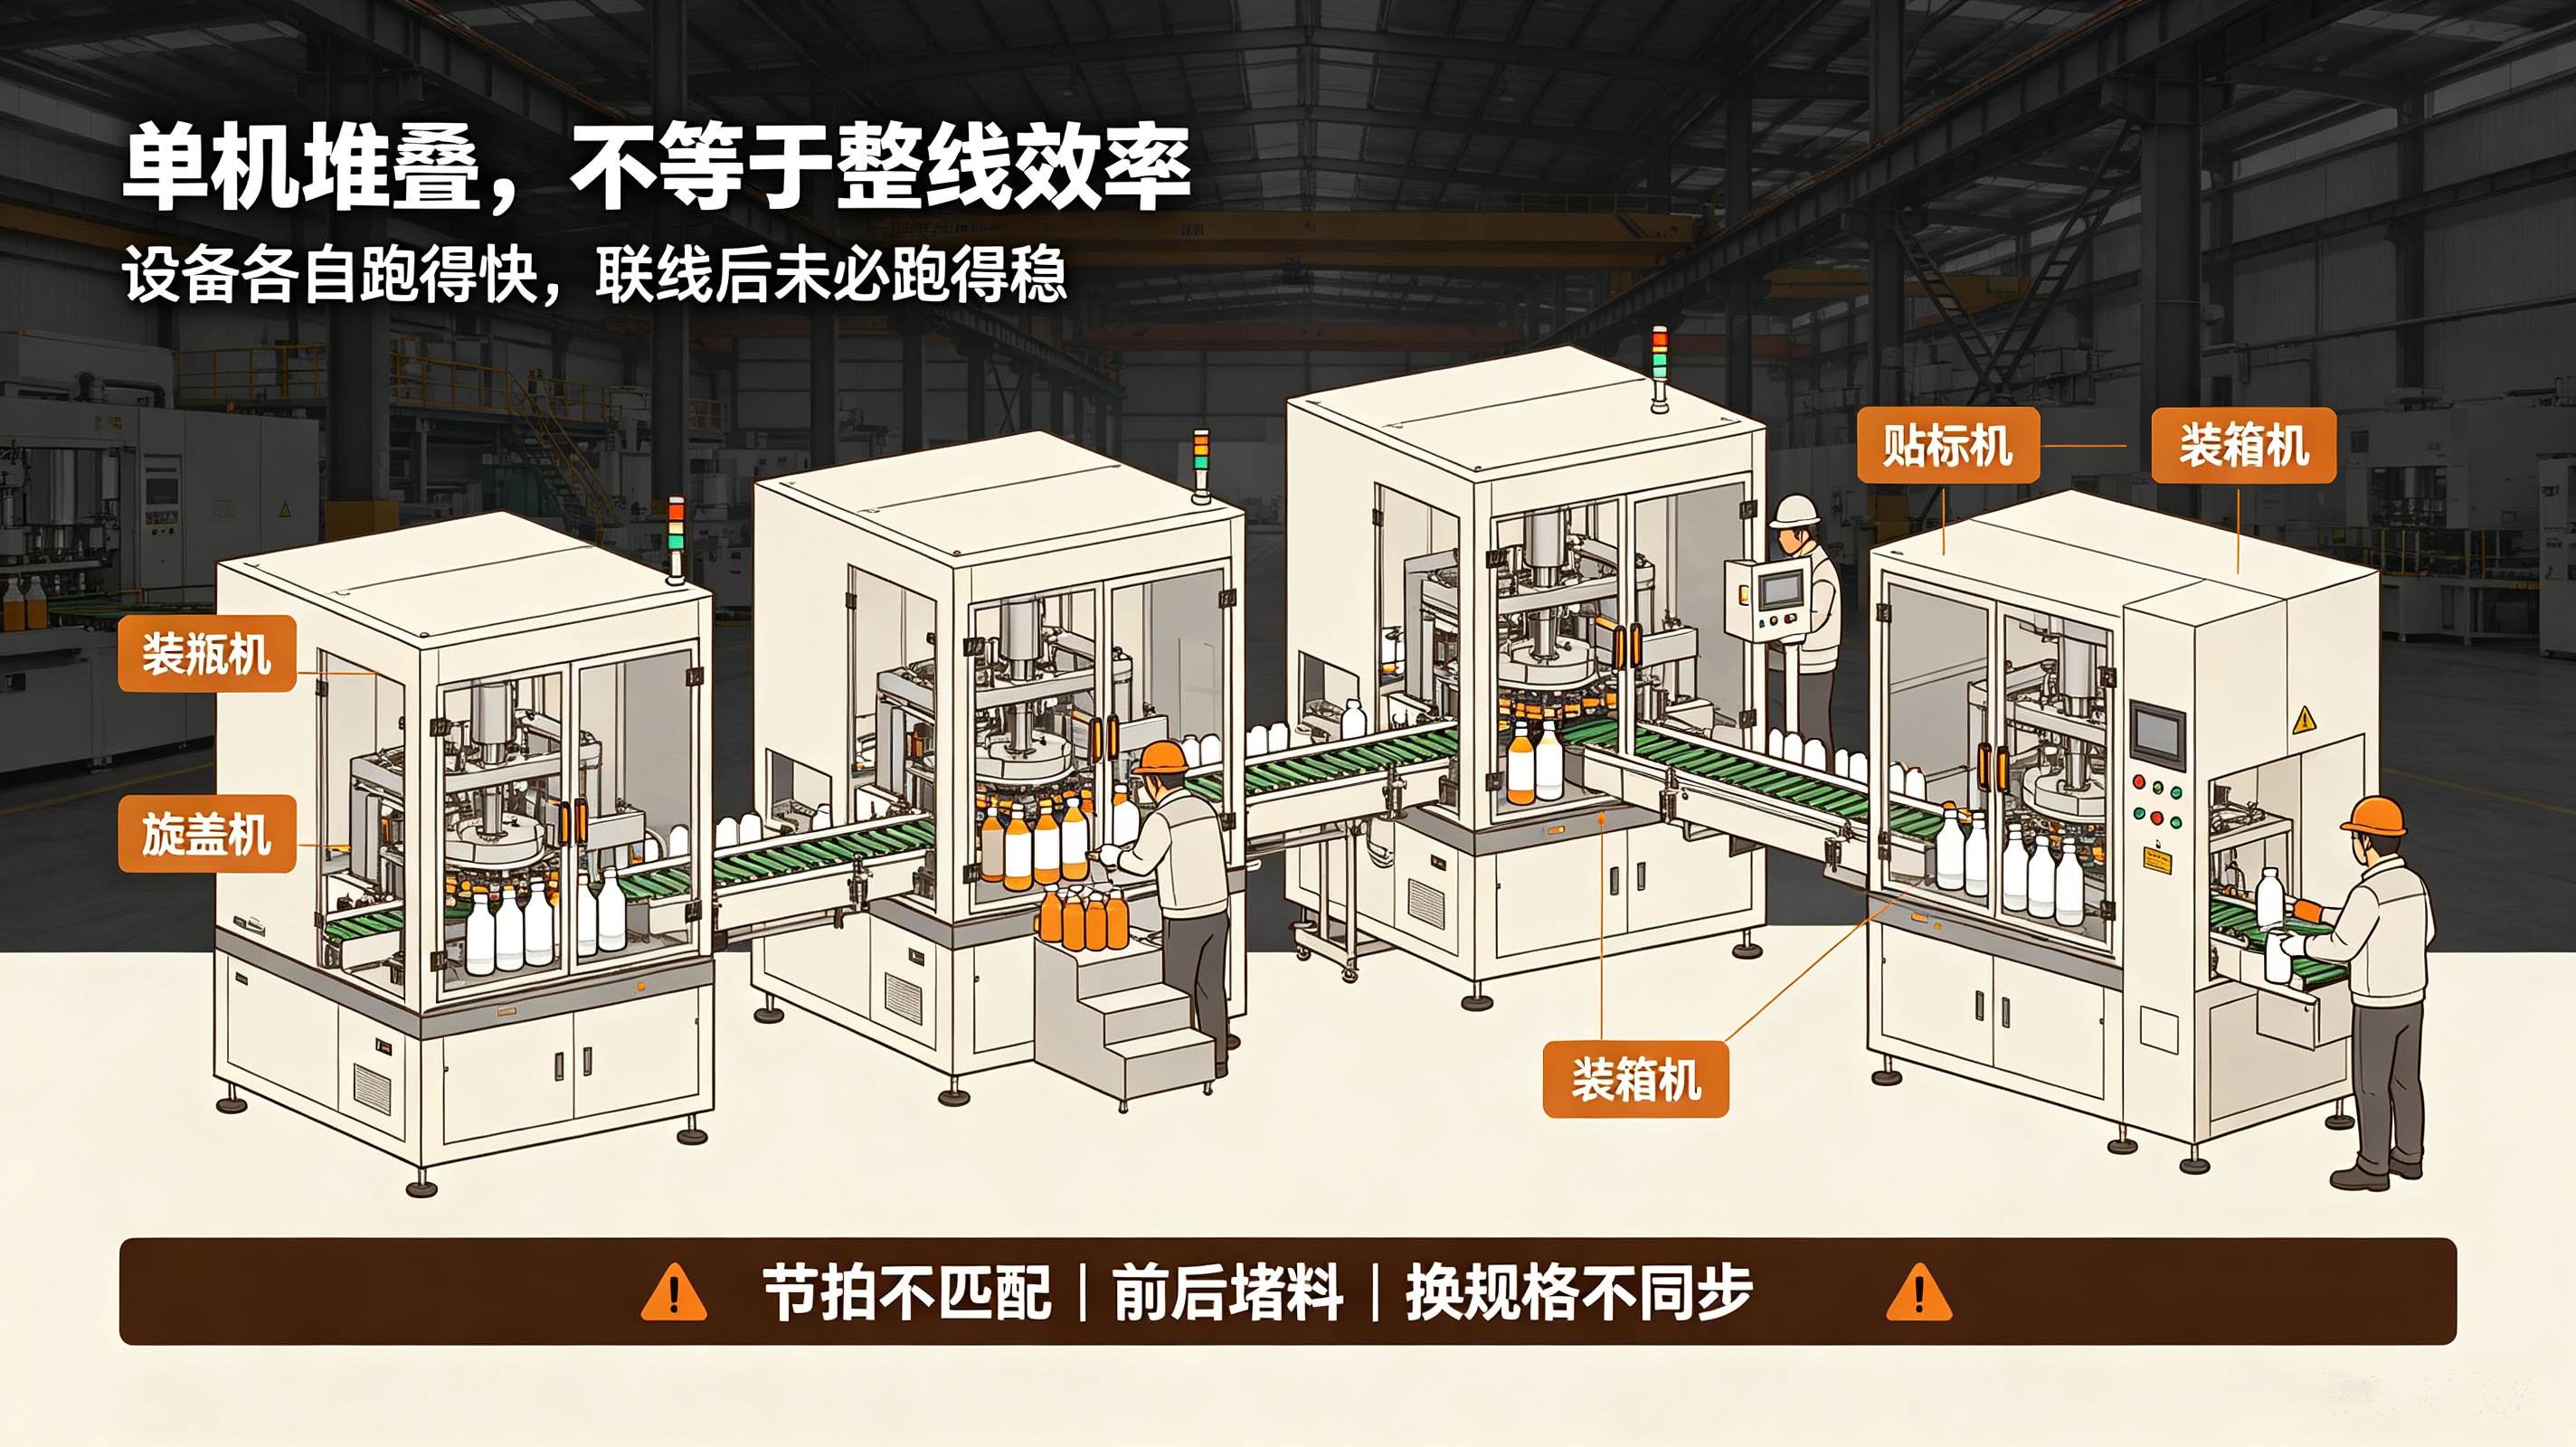
1. 节拍错位导致有效产能下降
单体设备选型时常以厂家标注的额定速度为依据,但整线产能由最慢工序决定。以数粒装瓶后接装盒为例:在瓶装与盒装规格对应的前提下,装盒机稳定产出为整线的实际上限,前道装瓶速度再高也只能形成在制品堆积。卡料、补料等秒级停顿若无缓冲环节吸收,会沿产线向后传导,造成整线级停顿。实际项目中,单体验收合格而整线集成后有效产能明显低于理论值的情况并不少见。
2. 换产不同步造成非计划停机
多品种、小批量生产下,换产频率显著提高。不同工序的换产耗时差异巨大:装瓶机参数调整可在数分钟内完成,装盒机涉及模具与输送调整需数十分钟,装箱机涉及箱型与码垛重排耗时更久。当前后道换产耗时不在同一量级时,整线需等待最慢环节,换产频次越高,累积等待时间越长。
3. 工序衔接段故障率高
装瓶机与装盒机之间、装盒机与装箱机之间的输送衔接段,是整线中最易被忽视也最易出故障的部分。输送高度差、速度匹配失当、定位对位偏差,都会直接引发倒瓶、堵料、缺瓶错盒等异常。主机设备运行正常时,故障往往集中在中间衔接段。
4. 厂房条件未纳入前期复核
设备进场后才发现货梯尺寸不足、层高不满足提升机安装、地面承重需重建基础、洁净分区将产线隔断、水电气容量不足等问题,会导致项目延期。此类约束通常不会出现在设备参数表中,却直接影响整线能否在目标车间落地。
整线设计原则
原则一:以瓶颈工序为基准配置设备
应先根据目标整线节拍反推各工序能力需求,识别瓶颈所在——瓶颈常出现在衔接、换产或被忽视的环节,而非单机速度最高的设备。设备配置应围绕瓶颈展开,余量留给最慢环节。
原则二:衔接段需明确标准与责任
工序间的输送高度、速度匹配、定位对位等参数,应在方案阶段形成书面标准;同时须明确衔接段的责任归属,避免主机厂与后道厂之间出现接口真空。
原则三:换产对齐,整线验收
设备采购阶段即应明确不同规格下的全线换产停机时间,并使装瓶、装盒、装箱的换产耗时尽量对齐。整线验收不应仅以单机合格为准,而应以”整线连续运行一个班次并包含一次换产”为通过条件。
恒力包装整线方案
恒力包装面向制药、食品、保健品行业,提供从前端计数分装到后道码垛入库的整线集成服务,覆盖以下环节:
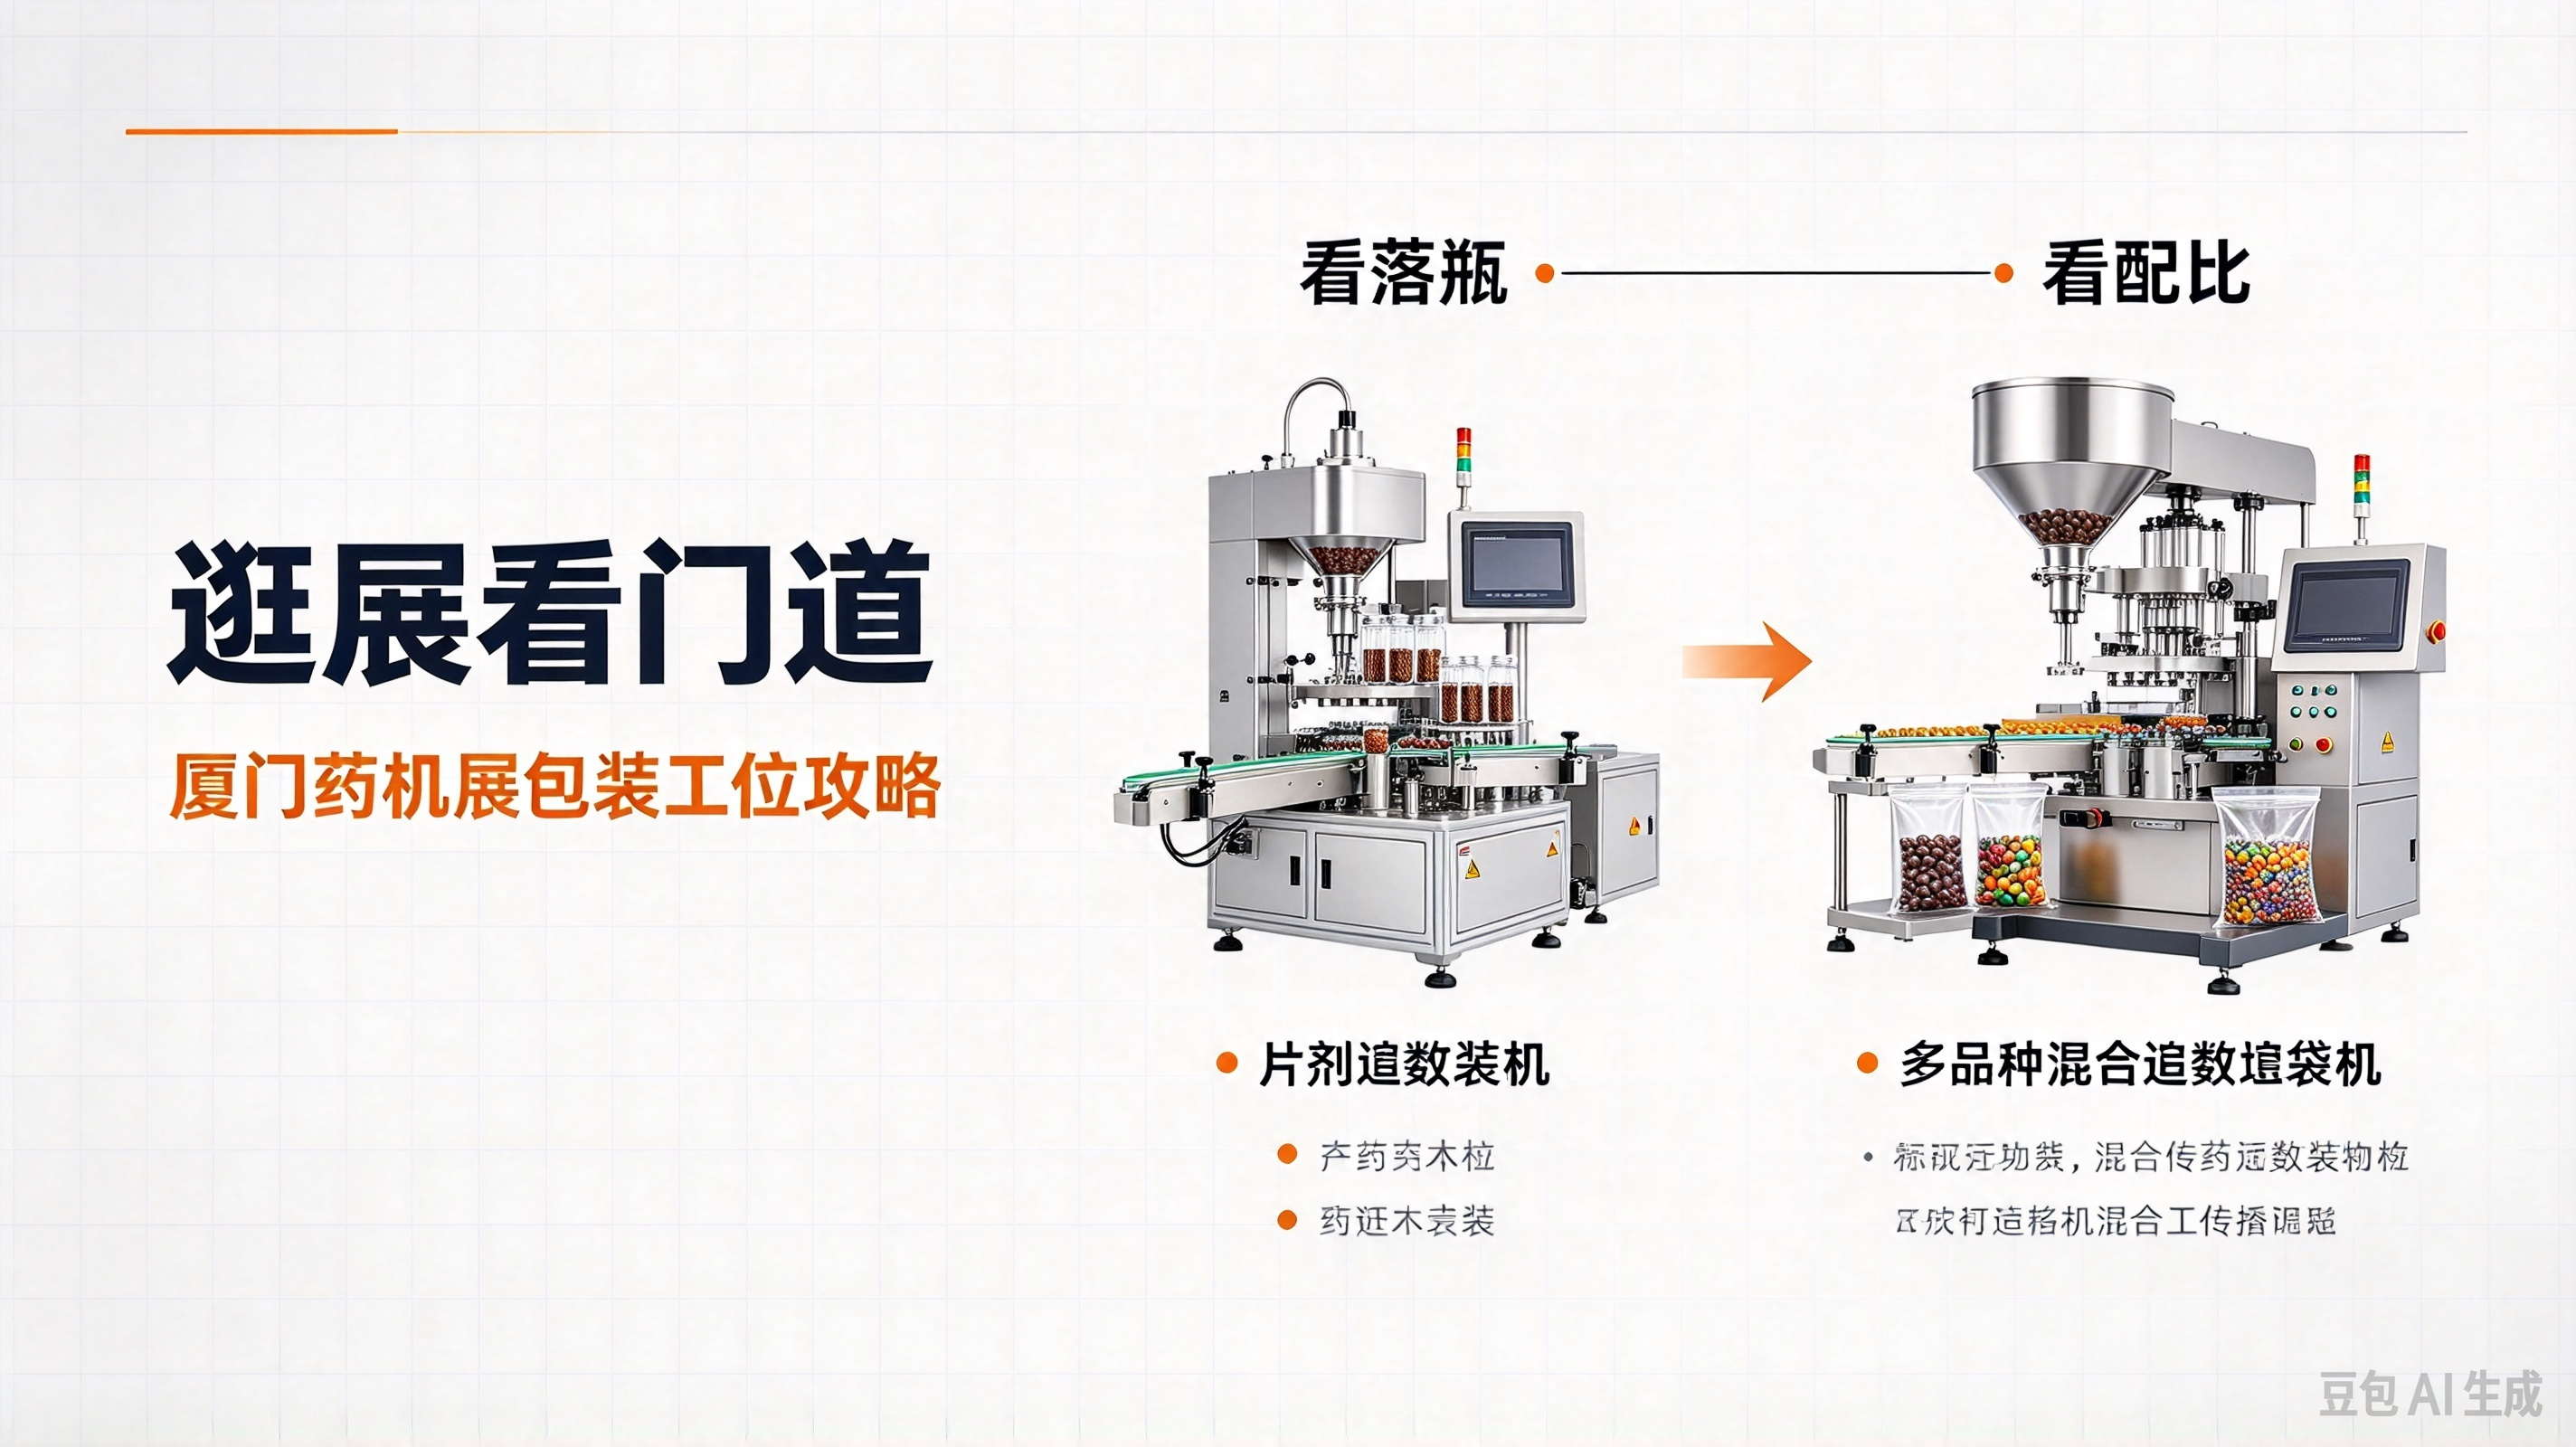
– 前端分装: 片剂 / 丸剂数粒装瓶、多品种混合计数装袋,兼容异形瓶与多物料混装;
– 中道封装: 自动装盒、贴标、喷码,支持盒型快速切换与前后道节拍衔接;
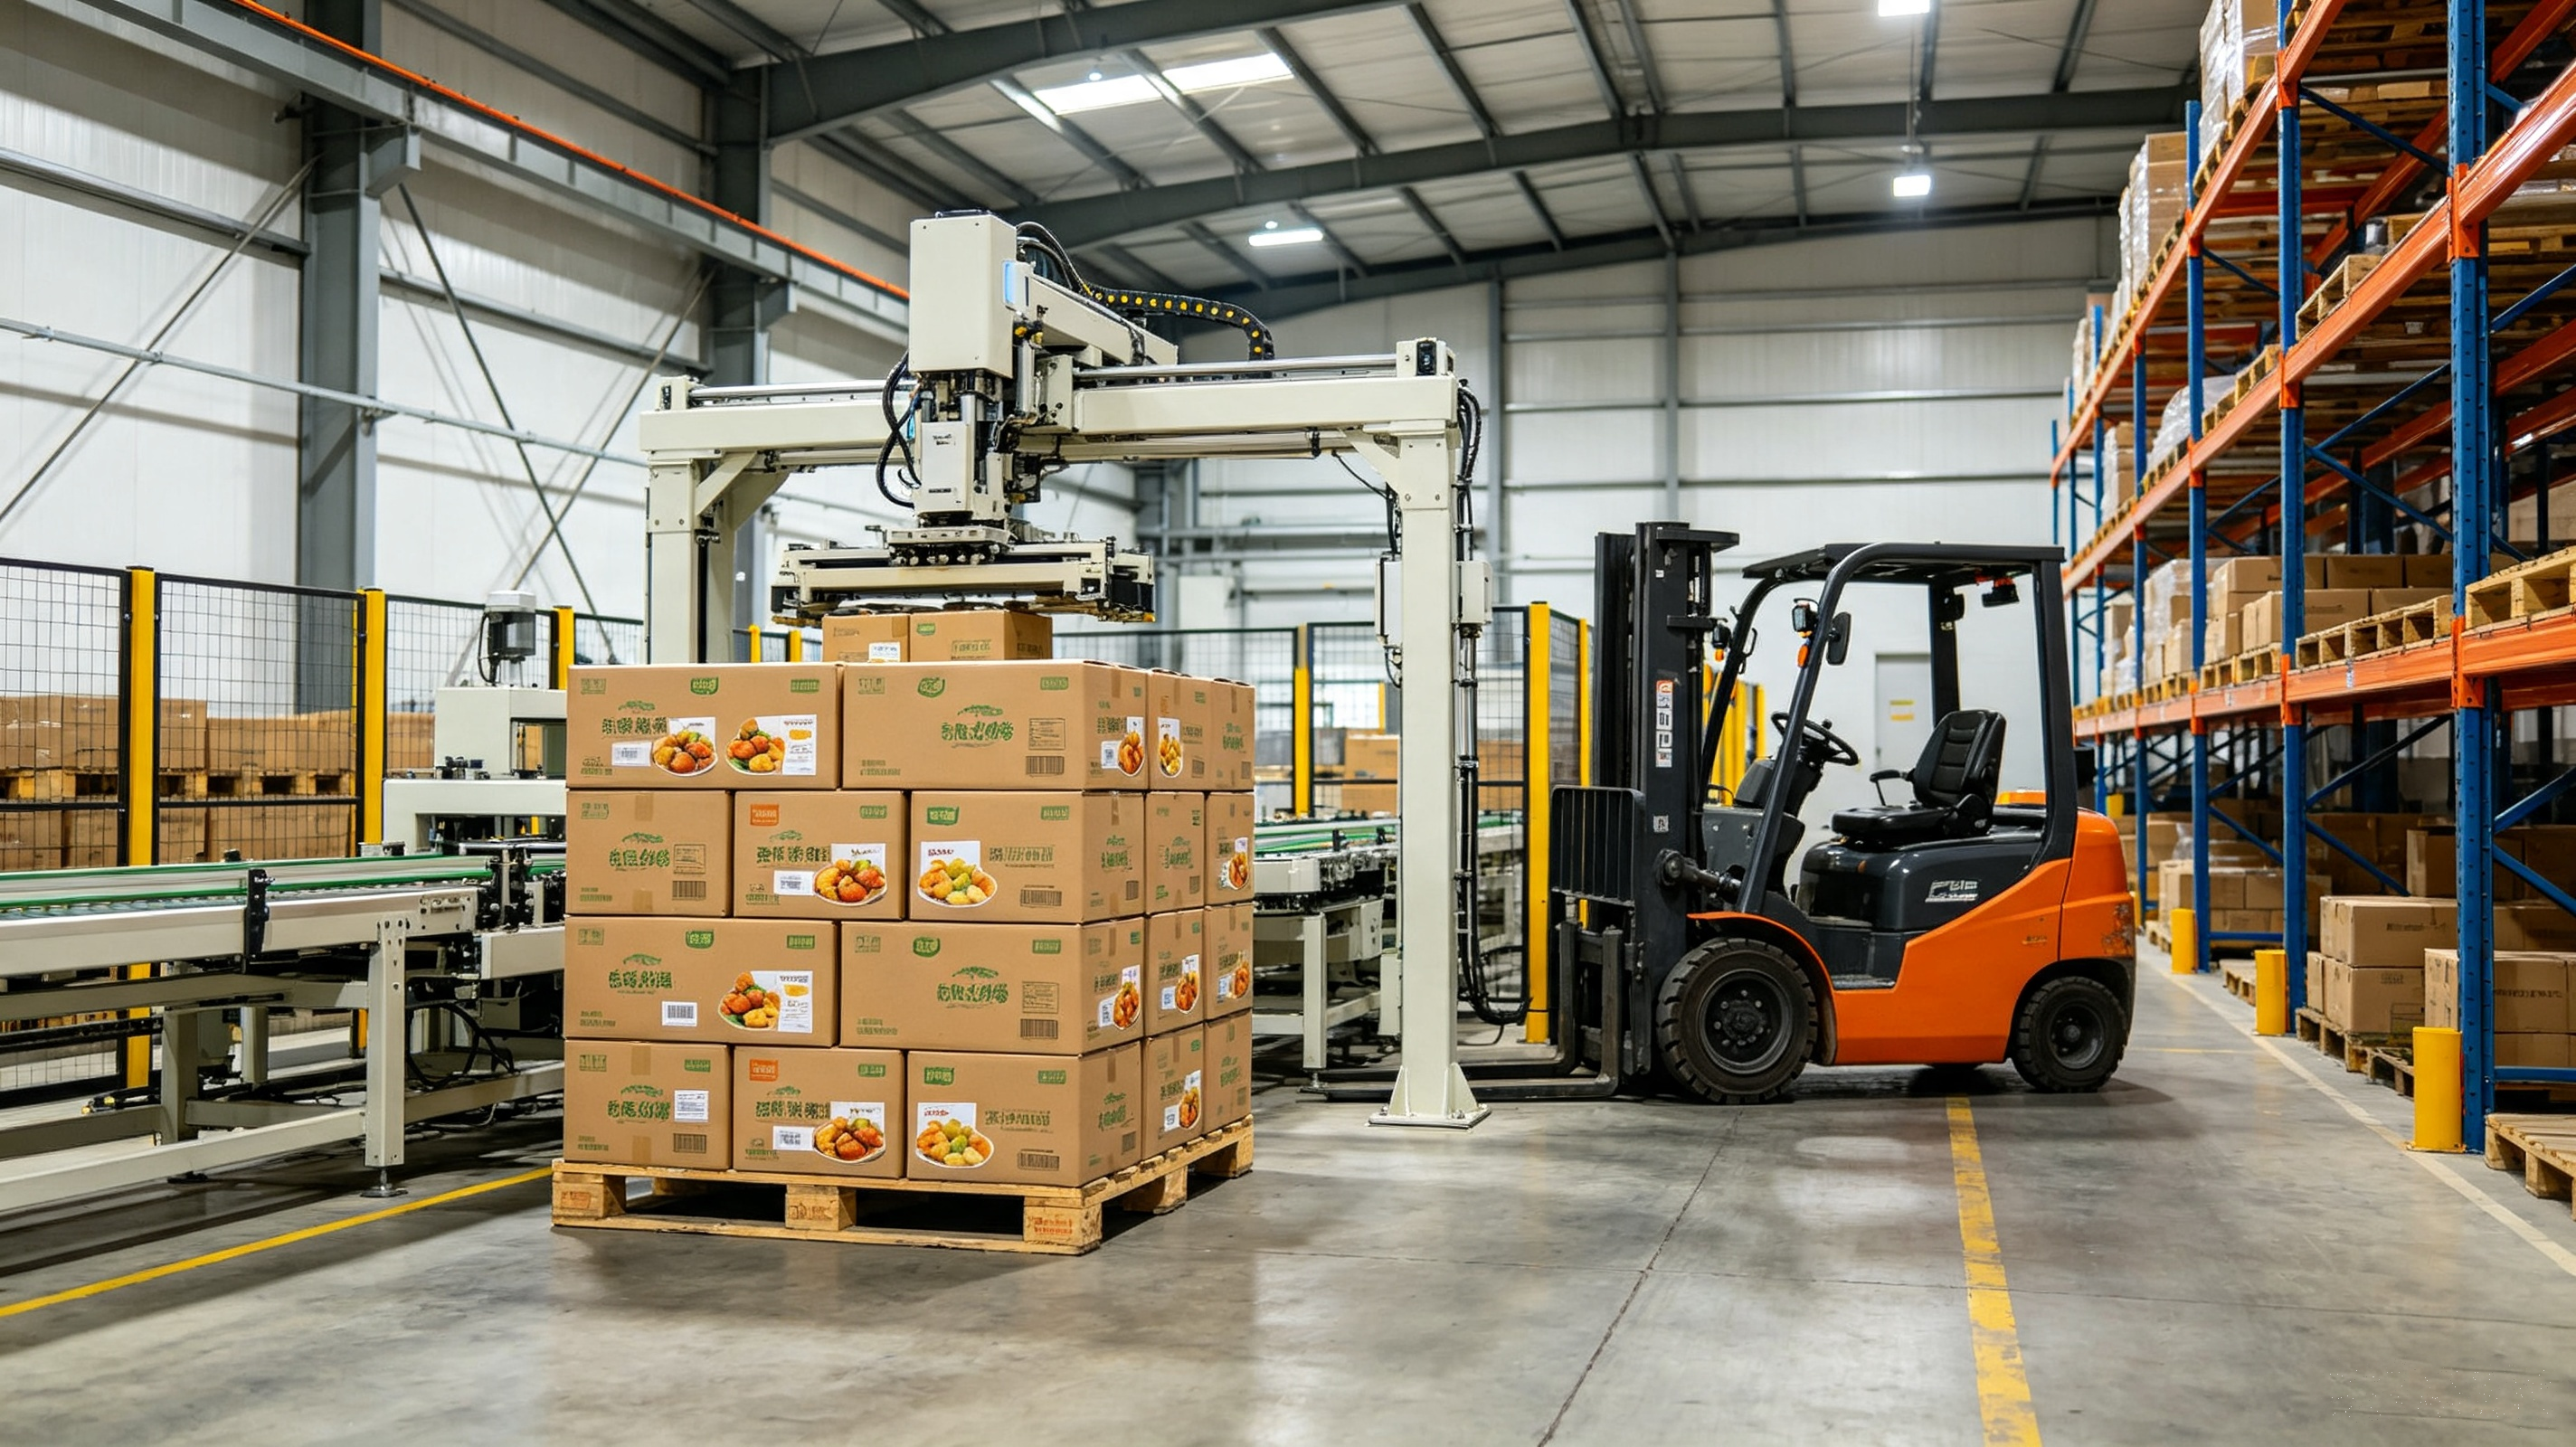
– 后道装箱: 开箱、装箱、封箱、码垛一体化,支持箱型一键换型。
整线方案按产能、车间尺寸、产品规格、车间环境及特殊工艺五个维度进行定制,并提供从厂房布局规划、安装调试到运维培训的全流程对接。无论是新建车间整线规划,还是既有产线的分步升级,均可根据产品特性、产能需求与厂房条件出具适配方案。
整线集成的核心价值在于系统级的稳定、高效与柔性,而非单体设备数量的叠加。如需对现有或规划中的包装整线进行评估,可联系恒力包装获取整线评估与布局建议。
关于恒力包装
 咨询电话:13814708168
南通恒力包装科技股份有限公司成立于 2004 年,国家高新技术企业,专注自动化计数包装设备与整线方案,覆盖装瓶、装袋、装盒、装箱,在数粒/计数技术领域深耕多年。设备出口 30 余个国家,符合 CE、UL 等国际认证要求。
热点新闻
热点新闻

